
 中文简体
Eén enkele ondermaatse, veerbelaste veiligheidsklep op een stoomtrommel kan een hele elektriciteitscentrale offline zetten. Dat ene apparaat, niet groter dan een koffertje, draagt de volledige last van de overdrukbeveiliging. Toch besteden de meeste inkoopingenieurs minder dan 10% van hun selectietijd aan de overdrukklep zelf – totdat een catastrofale mislukking er een volledige crisis van maakt. Deze gids bundelt het besluitvormingsproces in vijf uitvoerbare stappen: het werkingsprincipe begrijpen, kleptypen vergelijken, ASME- en API-vereisten decoderen, materialen afstemmen op procesvloeistoffen en de totale eigendomskosten kwantificeren.
Hoe veerbelaste veiligheidskleppen werken
Een veerbelaste veiligheidsklep balanceert een samengedrukte spiraalveer tegen de procesdruk die op een schijf inwerkt. De veervoorspanning bepaalt het openingspunt. Wanneer de systeemdruk de ingestelde druk overschrijdt, gaat de schijf omhoog en ontlaadt de klep. De relatie is duidelijk: F_veer = P_set × A_schijf , waarbij A_disc het effectieve oppervlak van de schijf is dat wordt blootgesteld aan de inlaatdruk. Zodra de schijf omhoog komt, wordt een groter gebied (vaak het volledige schijfoppervlak) blootgesteld aan de stromende vloeistof, waardoor een snel openklappen ontstaat dat gebruikelijk is bij veiligheidskleppen voor samendrukbare vloeistoffen.
De reeks volgt een voorspelbare cyclus. Naarmate de druk voorbij het instelpunt stijgt, begint de schijf open te barsten. Bij gas- of dampgebruik duwt de plotselinge toename van het blootgestelde gebied de schijf volledig open binnen 3-5% boven het instelpunt. Vloeistofafsluiters gebruiken echter een meer geleidelijke opening omdat de vloeistof onsamendrukbaar is en een plotselinge volledige lift destructieve waterslag kan veroorzaken. Nadat de overdruk is afgenomen, wordt de klep opnieuw geplaatst wanneer de systeemdruk onder het spuiniveau daalt - doorgaans 2–7% onder de ingestelde druk voor samendrukbare vloeistoffen en 10–20% voor vloeistoffen.
Twee interne geometrieën bepalen de prestaties: conventionele en gebalanceerde balgen. Bij conventionele kleppen is het gehele schijfoppervlak blootgesteld aan de inlaatdruk, waardoor ze gevoelig zijn voor tegendruk aan de perszijde. Gebalanceerde balgontwerpen maken gebruik van een balgelement om de schijf te isoleren van tegendruk, wat essentieel is wanneer de ontlastuitlaat wordt aangesloten op een gewone flare-header of een gesloten spuisysteem. Veel veerbelaste veiligheidskleppen kunnen eenvoudig worden omgebouwd van conventionele naar balgkleppen door de interne veermodule te verwisselen – een kostenefficiënt upgradepad in brownfield-toepassingen.
Veerbelast versus pilootgestuurd versus balgkleppen: een vergelijking naast elkaar
Drie ontlastkleptechnologieën domineren de markt, en elk blinkt uit onder verschillende beperkingen. Ontwerpen met veerwerking blijven het meest gebruikelijk omdat ze een volledige opening bieden zonder externe krachtbron en een verhoogde tegendruk tolereren wanneer ze zijn uitgerust met een balg. Voorgestuurde kleppen gebruiken daarentegen een kleine stuurklep om de stroomopwaartse druk te meten en systeemmedia te sturen om de hoofdklep te openen. Dit zorgt voor een strakker spuiwater – vaak 2% – en handhaaft bijna de volledige capaciteit tot aan het instelpunt. De afweging is complexiteit: een stuurklep voegt een klein filter, een detectielijn en meer potentiële lekpaden toe.
Balgkleppen, ongeacht of ze in veer- of pilootconfiguraties worden gebruikt, voegen een metalen of elastomere balg toe om de veer en geleiding te beschermen tegen procesvloeistof. Hierover kan niet worden onderhandeld bij corrosieve toepassingen waarbij productverontreiniging van de veer een onmiddellijke afwijking van het instelpunt zou veroorzaken. Hieronder sorteert een directe vergelijking de belangrijkste parameters voor een typische stoomtoepassing met een opening van 2 inch en een klasse van 150 pond:
| Parameter | Veerbelast (conventioneel) | Veerbelast (balg) | Piloot bediend |
|---|---|---|---|
| Afblaasbereik | 5–7% | 5–7% | 2–3% |
| Tegendruklimiet (% van set) | 10% | 50% | 70% |
| Afvoercoëfficiënt Kd | 0.975 | 0.975 | 0.975 |
| Lekkage bij 90% insteldruk | Zero (metalen zitting) | Zero (metalen zitting) | Zero (zachte of metalen zitting) |
| Minimaal inlaatdrukverlies | 3% | 3% | 1% |
| Relatieve geïnstalleerde kosten | 1,0× (basislijn) | 1,4× | 2,2× |
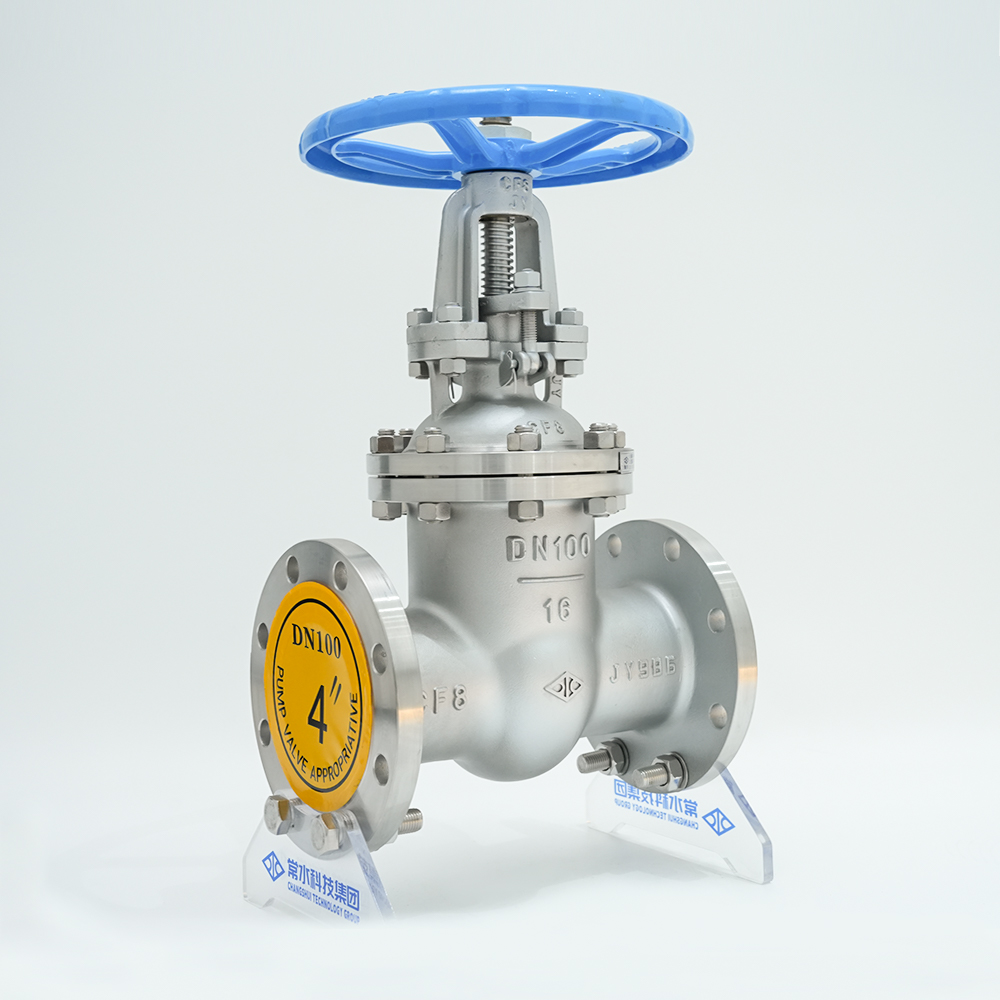
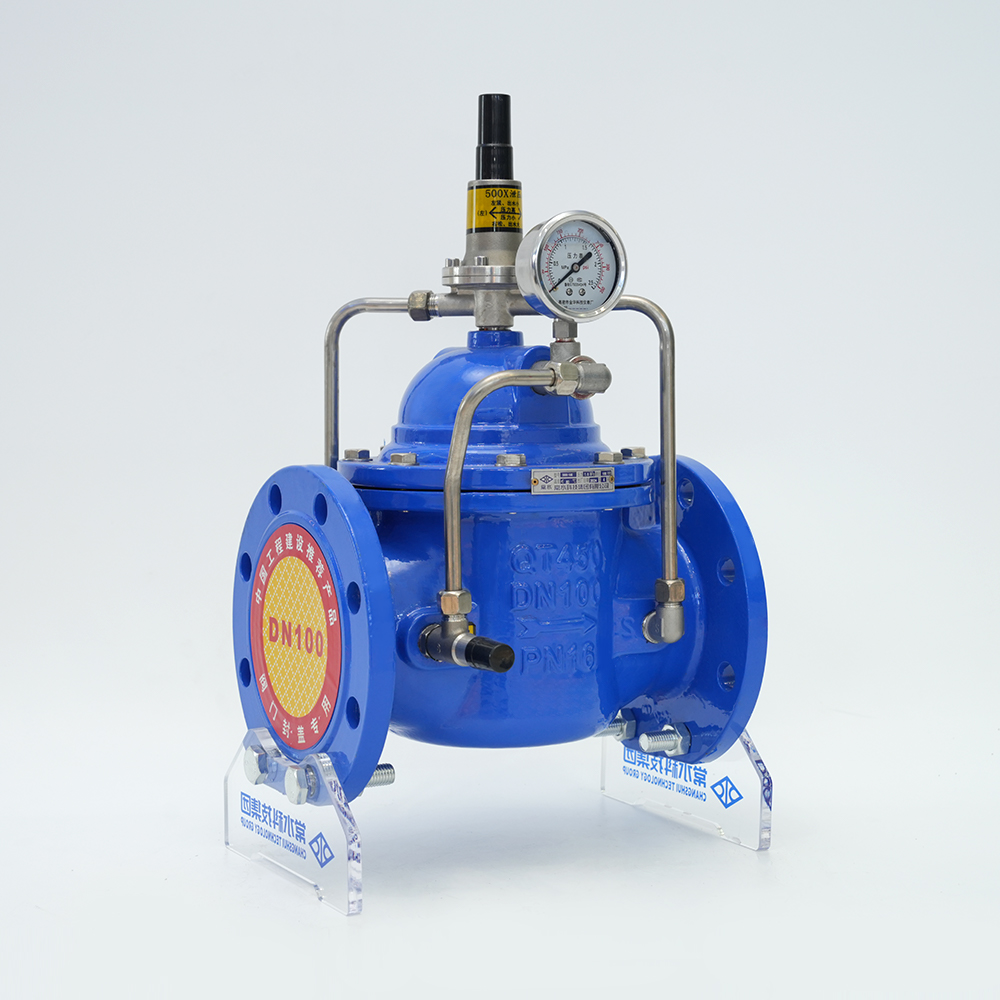
Voor stoom- en schoongasdiensten met stabiele tegendruk biedt de veerbelaste balgklep de beste balans tussen prestaties en kosten. In vloeistoftoepassingen of toepassingen die een zeer lage herzitdruk vereisen, is een voorgestuurde klep de premie waard. De conventionele veerbelaste veiligheidsklep is dé oplossing voor stand-alone ventilatieschoorstenen en niet-corrosieve vloeistoffen waarbij de tegendruk onder de 10% van de ingestelde druk blijft. Nodulair gietijzer, veerbelaste ontlastkleppen voldoen aan dit profiel voor water, niet-pulserende vloeistoffen en lagedrukstoom en bieden robuuste bescherming zonder de extra kosten van balgen.
ASME Sectie I versus Sectie VIII: Wat is er anders voor veerbelaste kleppen
ASME-certificering is geen enkel paspoort; het splitst zich op in twee parallelle paden met duidelijk verschillende vereisten. Sectie I heeft betrekking op ketels; Sectie VIII regelt drukvaten. Het onderscheid is het belangrijkst bij de ingestelde druktolerantie, het spui-acceptatievenster en het type capaciteitscertificering dat de klep moet dragen. Het kiezen van een Sectie VIII-klep voor een ketelverdeelstuk kan resulteren in een niet-conforme installatie, zelfs als het modelnummer correct lijkt.
| Vereiste | ASME Sectie I (ketels) | ASME Sectie VIII (Drukvaten) |
|---|---|---|
| Druktolerantie instellen | ±1% (of ±15 psi, welke groter is) | ±3% (of ±2 psi voor ≤70 psig) |
| Afblaasacceptatieband | 2–4 psi (of 2–4%, afhankelijk van de regeling) | Niet specifiek verplicht gesteld; doorgaans 5–10% |
| Certificering van capaciteit | Flowtest bij volledige lift volgens UG-131, moet worden bijgewoond door een door ASME aangewezen waarnemer | De capaciteitstest van het Office of Licensed Engineer (OLE) wordt geaccepteerd; lagere administratieve overhead |
| Kleppopulatie per vat | Minimaal één klep; meerdere kleppen zijn alleen toegestaan als de gecombineerde capaciteit voldoet aan de vraag | Meerdere kranen toegestaan; gespreide insteldrukken toegestaan tot 105% van MAWP |
| Materiële beperkingen | Carrosserieën van koolstofstaal met bronzen afwerking afgeraden boven 406°F; gietijzer verboden voor oververhittingsuitgangen | Bredere materiaalopties; gietijzer toegestaan tot klasse 125 en 250 |
Een veerbelaste veiligheidsklep met het opschrift Sectie I moet worden geïnstalleerd binnen de twee voet van het ketelmondstuk, zonder enige tussenliggende isolatieklep. Sectie VIII-kleppen kunnen verder stroomafwaarts worden geplaatst, maar een veel voorkomende fout is het installeren van een Sectie I-klep op een stroomafwaarts scheidingsvat. De mismatch leidt tot een overtreding tijdens de inspectie van de jurisdictie, waarbij vaak een noodklepvervanging nodig is. Voor systemen die zich direct op de grens bevinden, zoals een grote warmwateropslagtank in een stadsverwarmingscentrale, gebruiken veel ingenieurs standaard Sectie I-certificering vanwege de extra veiligheidsmarge, zelfs als dit niet strikt vereist is.
Gids voor materiaalkeuze: koolstofstaal, roestvrij staal en PTFE-gevoerde kleppen
Het lichaam en het bekledingsmateriaal van een veerbelaste veiligheidsklep bepalen of deze de eerste batch corrosief product overleeft of binnen enkele weken geruisloos faalt. Drie materiaalgroepen dekken 90% van de industriële toepassingen: koolstofstaal (ASTM A216 WCB), roestvrij staal (ASTM A351 CF8M) en met PTFE gevoerd nodulair gietijzer. De beslissing hangt af van de temperatuur, de corrosiesnelheid en of de procesvloeistof een kleine ijzerverontreiniging kan verdragen.
| Servicemedium | Koolstofstaal (WCB) | Roestvrij staal CF8M (316L-equivalent) | PTFE-gevoerd nodulair gietijzer |
|---|---|---|---|
| 200°C verzadigde stoom | Ja; Levensduur van 20 jaar als condensaat-pH >7 | Ja; geen extra voordeel tenzij chloriden aanwezig zijn | Nee; maximale bedrijfstemperatuur 150°C |
| 30% zoutzuur bij 25°C | Nee; corrosiesnelheid >5 mm/jaar | Niet aanbevolen; putjes in stilstaand zuur | Ja; nul metaalcontact |
| Droge stikstof, 300 psig, omgevingstemperatuur | Ja; geen zorgen over corrosie | Ja; overspecificatie, hogere kosten | Niet nodig |
| Natriumhydroxide 20% bij 80°C | Ja; spanningscorrosiescheuren mogelijk boven 50°C als er restspanning aanwezig is | Ja; uitstekende weerstand | Ja; maar controleer de permeatiesnelheid van NaOH bij temperatuur |
| Gedeïoniseerd water bij 90°C | Ja; ijzeropname kan onaanvaardbaar zijn voor elektronica | Ja; voorkeur voor ultrazuivere systemen | Ja; geschikt maar beperkt tot lagedruktoepassingen |
Koolstofstaal blijft de standaardkeuze voor stoom, lucht en neutrale vloeistoffen bij gematigde temperaturen. De kosten per geïnstalleerd pond zijn het laagst en reserveonderdelen zijn universeel verkrijgbaar. Roestvast staal is verplicht wanneer het proces geen ijzerverontreiniging kan verdragen of wanneer chloriden boven 50 ppm aanwezig zijn. PTFE-gevoerde kleppen, zoals nodulair gietijzeren schuifafsluiters met volledige voering van fluorpolymeer, elimineert de blootstelling aan metaal volledig, maar vereist een reductie voor temperatuur en druk – doorgaans 10% van de koude werkdruk bij 150°C. Voor agressieve zure of gemengde chemische afvalstromen betaalt de beklede optie zich vaak binnen zes maanden terug, omdat er geen driemaandelijkse klepvervanging nodig is.
Best practices voor installatie: 5 kritieke fouten die u moet vermijden
Zelfs de best gekalibreerde, veerbelaste veiligheidsklep presteert slecht als hij verkeerd wordt geïnstalleerd. Jarenlange fabrieksaudits brengen vijf terugkerende fouten aan het licht die de ontlastingscapaciteit in gevaar brengen of de slijtage versnellen.
- Niet-verticale oriëntatie. Een veerbelaste veiligheidsklep moet binnen 2 graden van de werkelijke verticaal worden gemonteerd. Alles boven de 3 graden zorgt ervoor dat de schijf tegen de geleider klemt, waardoor het openen wordt vertraagd en het spuien toeneemt. Installeer een montagebeugel met een geïntegreerde waterpas of gebruik een laseruitlijngereedschap voordat u de flensbouten aandraait.
- De tegendruk van de afvoerleidingen bedraagt meer dan 10% van de ingestelde druk. Bij een conventionele klep draagt de tegendruk direct bij aan de sluitkracht op de schijf, waardoor het werkelijke instelpunt wordt verhoogd. Als de afvoerkop wordt aangesloten op een fakkelsysteem dat tijdens het spuien op 15 psig draait, gaat een klep die is ingesteld op 100 psig effectief open bij 115 psig. De oplossing is om over te schakelen naar een klep met balg of om de afvoerleiding te groot te maken om de tegendruk onder de 10% van de ingestelde waarde te houden.
- Inlaatdrukverlies boven 3%. De Code (ASME VIII) vereist dat het niet-herstelbare drukverlies tussen het vat en de klepinlaat niet groter is dan 3% van de ingestelde druk. Lange, ondermaatse inlaatleidingen of een zeef met volledige doorlaat zonder afblaas-bypass kunnen gemakkelijk een verlies van meer dan 5% veroorzaken, waardoor de klep gaat fladderen - een snelle open-dicht-cyclus die de zitting en de schijf beukt. Vergroot de diameter van de inlaatleiding met één maat of verkort het spoelstuk om binnen de limiet te blijven.
- Blokkeerklep per ongeluk gesloten gelaten. Elke afsluiter die tussen het beschermde vat en de inlaat van de ontlastklep is geïnstalleerd, moet worden vergrendeld of verzegeld en maandelijks worden geïnspecteerd. Een enkele gemiste lock-out heeft geleid tot meerdere ketelexplosies, gedocumenteerd in de ASME-casusgeschiedenis. Gebruik indien mogelijk een nabijheidssensor die is aangesloten op de DCS van de controlekamer.
- Het mengen van veermaterialen met incompatibele omgevingen. Standaard verenstaal (chroom-silicium) corrodeert snel bij H2S-gebruik boven 50 ppm, wat leidt tot veerontspanning en afwijkende instelpunten. Geef bij zuur gebruik Inconel X-750 of Hastelloy C-276 veren op. De opteller van $600 beschermt een klep van $6000 en, nog belangrijker, het schip van een miljoen dollar erachter.
Problemen oplossen die vaak voorkomen: lekkage, geratel en stoelslijtage
Wanneer een veerbelaste veiligheidsklep bij 85% van de ingestelde druk begint te lekken of tijdens een test begint te klapperen, is de oorzaak vrijwel altijd mechanisch en niet een kalibratiefout. Systematische probleemoplossing volgt een logische keten: lekkage van de zitting, instabiliteit van de schijf (chatter) en vervolgens materiaalverslechtering.
| Symptoom | Meest waarschijnlijke oorzaak | Corrigerende actie |
|---|---|---|
| Klep lekt onder de ingestelde druk bij omgevingstemperatuur | Vreemde deeltjes gevangen tussen zitting en schijf; of verkeerde uitlijning van de stoel na thermische cycli | Voer een heet koppel uit van de overlapping van de spuitmondzitting; spoel de inlaat met stikstof. Als de lekkage aanhoudt, controleer dan de vlakheid van de zitting onder blauw licht en polijst of vervang de schijf. |
| Klep klappert of fladdert tijdens vloeistofservice | Het inlaatdrukverlies is groter dan 3% (zie installatiefout nr. 3) of het schijf-/liftmechanisme resoneert door systeempulsatie | Vergroot de diameter van de inlaatleiding; voeg een pulsatiedemper toe of een zachtere veer met een bredere spuiband. Voor aanhoudend vloeistofgeratel kunt u overwegen om over te stappen op een schijf met zachte zitting om de demping te vergroten. |
| Zitting geërodeerd met draadgetrokken strepen | Cavitatie tijdens gedeeltelijke opening in vloeistofbedrijf; of knipperend condensaat in stoomleidingen | Installeer een stroomafwaartse tegendrukregelaar om een minimale tegendruk te handhaven en cavitatie te voorkomen. Upgrade naar een Stellite 6 harde zitting en schijf. |
| Het veerinstelpunt is met >5% naar beneden gedaald | Veermoeheid of ontspanning van stress, vaak door blootstelling aan temperaturen boven de veerwaarde (meestal 450 ° F voor chroom-silicium) | Vervang de veer door een hogetemperatuurlegering (Inconel 718). Controleer of de ventilatie van de motorkap voorkomt dat er warmte uit aangrenzende leidingen komt. Reset de ingestelde druk en markeer deze als getuige. |
| Balgbreuk (balgklep) | Vermoeidheidsscheuren door overmatige volledige slagcycli; of chemische aantasting door condensaat dat in de balg zit | Balgelement vervangen. Voeg een afvoergat in de motorkap toe om opgesloten vloeistoffen te laten ontsnappen. Overweeg om de servicefrequentie-inspectie te verhogen naar elke zes maanden. |
Na elke belangrijke reparatie (het leppen van de zitting, het vervangen van de veer of het verwisselen van de schijf) moet de klep worden gereset en getest op een gecertificeerde testopstelling. Een eenvoudige benchtest met winkellucht is niet voldoende om te voldoen aan de eisen. Een ASME-gecertificeerde reparatiefaciliteit zal een volledige insteldruk- en zittingdichtheidstest uitvoeren met behulp van stikstof of stoom volgens de originele National Board Inspection Code (NB-23) procedures. Veel fabrieken plannen op roterende basis een reserve veerbelaste veiligheidsklep in, waardoor vervanging in natura mogelijk is terwijl de verwijderde klep naar buiten gaat voor revisie, waardoor de uitvaltijd van het proces tot een minimum wordt beperkt.
Kostenanalyse: totale eigendomskosten voor geïmporteerde versus binnenlandse kleppen
De aankoopprijs van een 2-inch veerbelaste veiligheidsklep varieert van $400 tot $3000, afhankelijk van de materialen en certificeringen. Over een levensduur van tien jaar vertegenwoordigt de initiële aankoop slechts 12 tot 15% van de totale kosten. Servicewissels, reserveonderdelen en een enkele ongeplande uitval doen de besparingen op de aanschafkosten in het niet vallen. Bij een echte TCO-vergelijking moeten de initiële kosten, de beschikbaarheid van reserveonderdelen, de responstijd voor technische ondersteuning en de verwachte intervallen tussen revisies worden vergeleken.
| Kostencomponent | Geïmporteerde klep (typische bron uit het Verre Oosten) | Huishoudelijke klep (bijv. 500X-serie) |
|---|---|---|
| Eerste aankoop van een ventiel | $ 1.200 | $ 1.800 |
| Reserveonderdelen (één set zachte goederen, veer, schijf) | $ 900 (60 dagen doorlooptijd) | $ 450 (op voorraad in het land) |
| Jaarlijkse inspectie en hercertificering (2 cycli over 5 jaar) | $ 600 (verzonden naar laboratorium van derden; doorlooptijd van 4 weken) | $ 400 (gecertificeerd lokaal servicecentrum; doorlooptijd van 5 dagen) |
| Ongeplande uitvalkosten – uitgaande van één storing in 5 jaar (arbeidsverlies aan productie, 36 uur) | $ 14.000 (vertraagde reserveonderdelen verlengen de uitval) | $ 8.000 (expresverzending van onderdelen vermindert de uitval met 18 uur) |
| Technische ondersteuning (technische oproepen, veldadvies) | $ 0 (beperkte e-mailondersteuning, taalbarrière) | $ 0 (directe reactie van een ingenieur binnen 4 uur) |
| Totale TCO over 5 jaar | $ 16.700 | $ 10.650 |
De binnenlandse optie laat 36% lagere totale kosten zien, ondanks een 50% hogere initiële prijs. De swingfactor is downtime: één enkele uitval van 36 uur veroorzaakt door een ontbrekend reserveonderdeel maakt 15 jaar besparing op de aankoopprijs teniet. In een chemische fabriek die $5.000 per uur aan product produceert, wordt de berekening nog schever. Veel fabrieksbetrouwbaarheidsmanagers verplichten nu een lokale inventaris van één complete reserveklep per kritieke dienst, opgeslagen op de locatie of in een regionaal magazijn met een 24-uurs garantie. Deze strategie past effectief bij roestvrijstalen flensafsluiters voor isolatie en een speciale ontlastklepskid, die ervoor zorgt dat een enkele storing van de unit nooit de beschermingslaag isoleert.